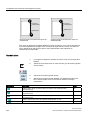
1
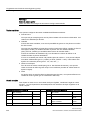
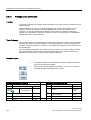
Programmer des fonctions technologiques (cycles)
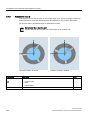
8.2 Tournage
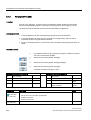
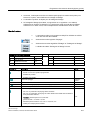
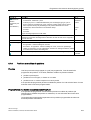
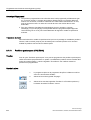
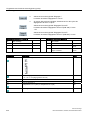
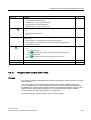
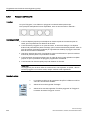
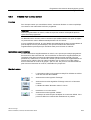
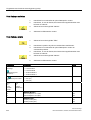
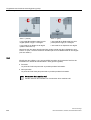
3.
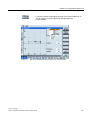
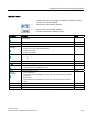
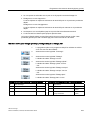
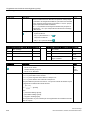
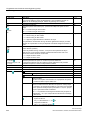
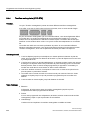
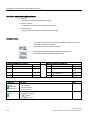
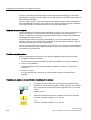
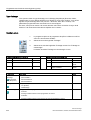
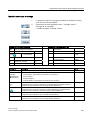
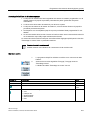
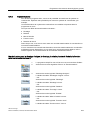
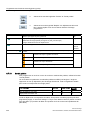
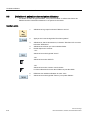
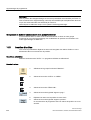
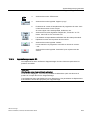
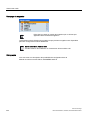
Actionnez la touche logicielle "Filetage".
La fenêtre de saisie "Filetage" s'ouvre.
4.
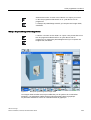
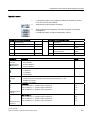
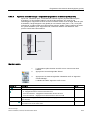
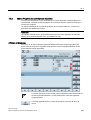
Actionnez la touche logicielle "Filetage chaîne".
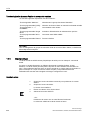
La fenêtre de saisie "Filetage chaîne" s'ouvre.
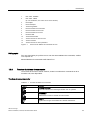
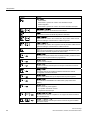
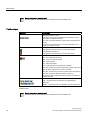
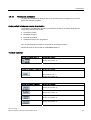
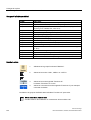
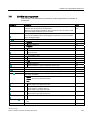
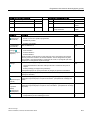
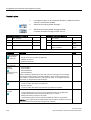
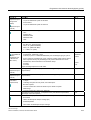
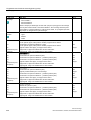
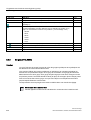
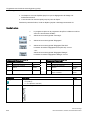
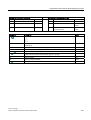
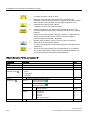
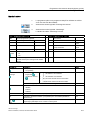
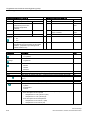
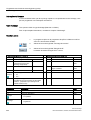
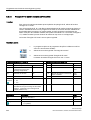
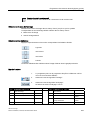
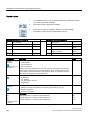
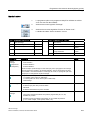
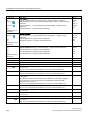
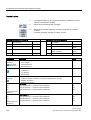
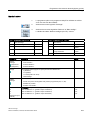
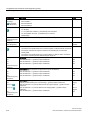
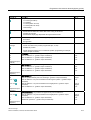
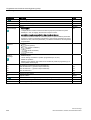
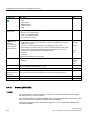
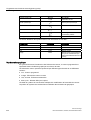
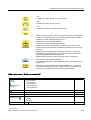
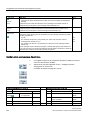
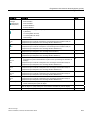
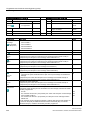
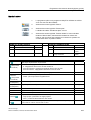
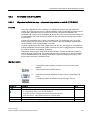
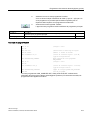
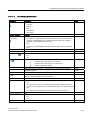
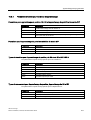
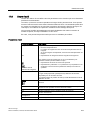
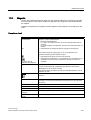
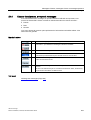
Paramètres programme à codes G
Paramètres programme ShopTurn
PL
Plan d'usinage
T
Nom d'outil
SC
Distance de sécurité
mm
D
Numéro de tranchant
F
Avance
mm/min
F
Avance
mm/min
mm/tr
S/V
Vitesse de rotation ou vitesse de
coupe constante
tr/min
m/min
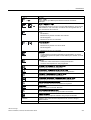
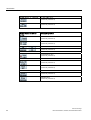
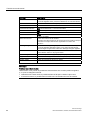
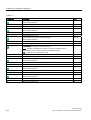
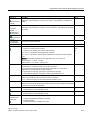
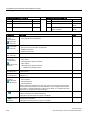
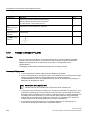
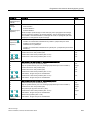
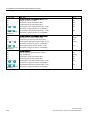
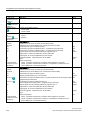
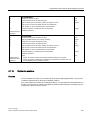
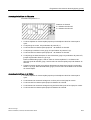
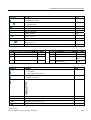
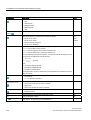
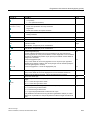
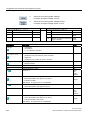
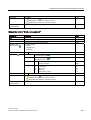
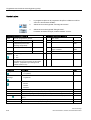
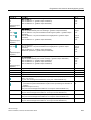
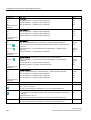
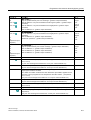
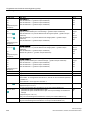
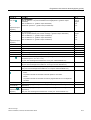
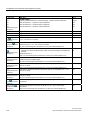
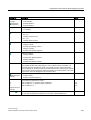
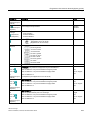
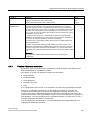
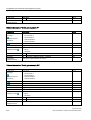
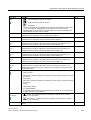
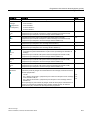
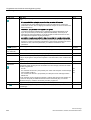
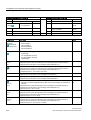
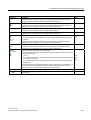
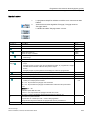
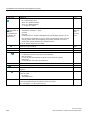
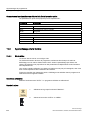
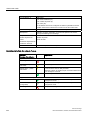
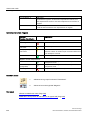
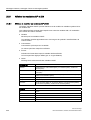
Paramètres
Description
Unité
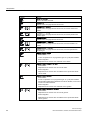
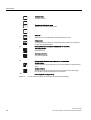
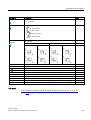
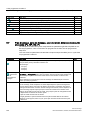
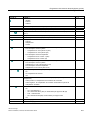
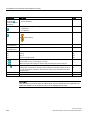
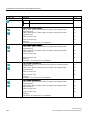
Usinage
•
•
•
∇ (ébauche)
∇∇∇ (finition)
∇ + ∇∇∇ (ébauche et finition)
Passe (uniquement
pour ∇ et ∇ + ∇∇∇)
•
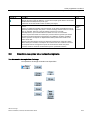
linéaire :
•
pénétration avec profondeur de passe constante
dégressive :
pénétration avec section de copeau constante
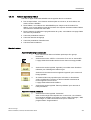
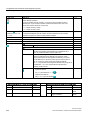
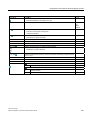
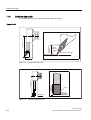
Filetage intérieur
Filetage extérieur
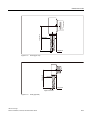
Filetage
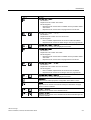
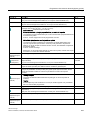
•
•
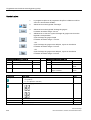
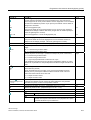
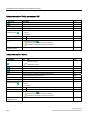
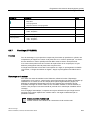
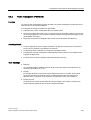
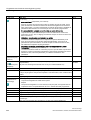
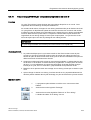
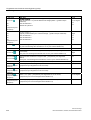
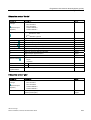
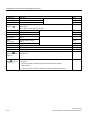
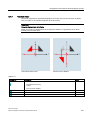
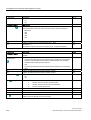
X0
Point de référence X ∅ (abs., toujours diamètre)
mm
Z0
Point de référence Z (abs.)
mm
P0
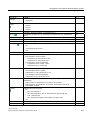
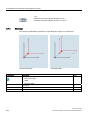
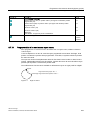
Pas de vis 1
mm/tr
in/tr
filets/"
MODUL
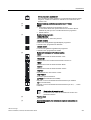
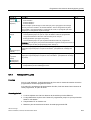
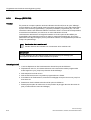
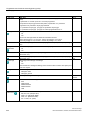
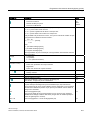
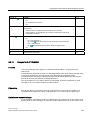
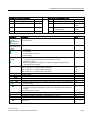
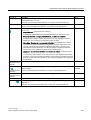
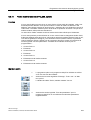
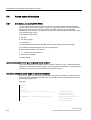
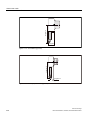
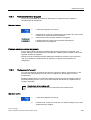
X1 ou X1α
•
•
•
Point intermédiaire 1 X ∅ (abs) ou
Point intermédiaire 1 par rapport à X0 (rel) ou
Inclinaison de filet 1
mm
degrés
Cote relative : le signe est pris en considération.
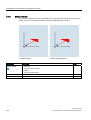
Point intermédiaire 1 Z (abs) ou
Point intermédiaire 1 par rapport à Z0 (rel)
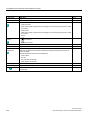
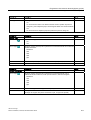
Z1
•
•
P1
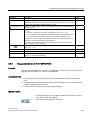
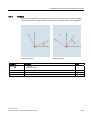
Pas de vis 2 (unité paramétrée comme pour P0)
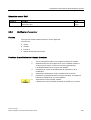
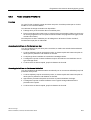
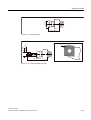
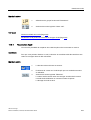
X2 ou X2α
•
•
•
Point intermédiaire 2 X ∅ (abs) ou
Point intermédiaire 2 par rapport à X1 (rel) ou
Inclinaison de filet 2 (abs ou rel)
mm/tr
in/tr
filets/"
MODUL
mm
degrés
Cote relative : le signe est pris en considération.
254
HMI sI Tournage
Manuel d'utilisation, 06/2009, 6FC5398-8CP20-0DA0