1
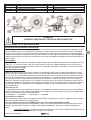
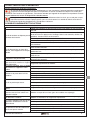
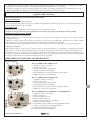
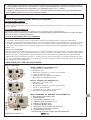
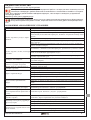
Μοντέλα AEROmig 390D και AEROmig490D.
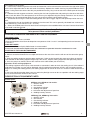
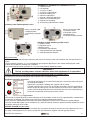
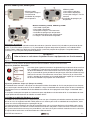
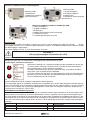
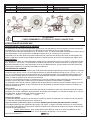
AEROmig 390D
1-Διακόπτης στάσης / λειτουργίας
2-Δείκτης στάσης λόγω θερμοκρασίας
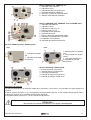
AEROmig490D
1-Ζεύξη 3 θέσεων
2-Ζεύξη 10 θέσεων
3-Διακόπτης στάσης λόγω θερμοκρασίας.
4- Δείκτης στάσης λόγω θερμοκρασίας.
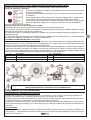
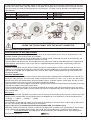
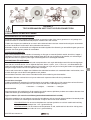
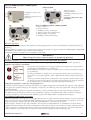
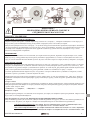
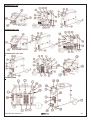
Μοντέλα AEROmig 410DW, AEROmig 510DW
1 - Ζεύξη 3 θέσεων
2 - Ζεύξη 10 θέσεων
3 - Διακόπτης στάσης / λειτουργίας
4 - Δείκτης στάσης λόγω θερμοκρασίας.
5 - Δείκτης βλάβης για την ψύξη.
6 - Διακοπή / λειτουργία του ψύκτη.
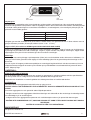
Επιλογείς της ισχύος.
Η επιλογή της ισχύος γίνεται μέσω δύο επιλογέων (βλέπε Παράρτημα A2, A3 και A4) που βρίσκονται στο μπροστινό μέρος της
συσκευής
Ο πρώτο επιλογέας (αριθμοί 13,14 ) αντιστοιχεί στη ρύθμιση του μεγέθους της ισχύος, στα μοντέλα AEROmig480, 490D,410DW
και 510DW αυτός ο επιλογέας έχει 3 πιθανές θέσεις ρύθμισης.
Ο δεύτερος επιλογέας (αριθμοί 11,12) είναι ακριβώς η μικρή ισχύς.
ΠΡΟΣΟΧΗ !!
Μην επενεργείτε στους επιλογείς ισχύος αν η συσκευή εργάζεται.
Βοηθητικές ρυθμίσεις (για τα μοντέλα AEROmig360/380/480/390D/490D/410DW ΚΑΙ 510DW).
Βρισκόμενοι στο προηγούμενο σημείο του μπροστινού πίνακα και έχοντας πρόσβαση μέχρι την τοποθεσία του συρσίματος.
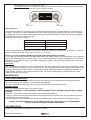
Ρυθμίστε την παράμετρο “Burnback”.
Με τη ρύθμιση αυτή μπορούμε να ελέγχουμε το μήκος του σύρματος που προεξέχει από το
σωλήνα μέχρι την ολοκλήρωση της συγκόλλησης.
Είναι ειδικότερα ενδιαφέρον να ελέγχετε τη ρύθμισή σας αν αλλάζετε το υλικό του σύρματος
της συγκόλλησης.
Για σκληρά υλικά όπως ο σίδηρος (Fe) ή ο ανοξείδωτος χάλυβας (SS), είναι καλύτερα να
ρυθμίζεται σε μεγαλύτερους χρόνους. Με τον τρόπο αυτό πετυχαίνετε μικρότερα μήκη σύρματος.
Αντίθετα για μαλακά στοιχεία, όπως το αλουμίνιο (Al) ή το χαλκό με πυρίτιο (CuSi), ο χρόνος πρέπει να ρυθμίζεται στο υψηλό για την αποφυγή κατανάλωσης του σύρματος στο τέλος
της συγκόλλησης και τη δυνατότητα να παραμείνει κολλημένο στο σωλήνα.
Ρύθμιση της παραμέτρου “Slope up” («αύξηση ρεύματος»)
Ο σκοπός αυτού του χειρισμού είναι αυτός της ρύθμισης της αρχικής επιτάχυνσης του τροφοδότη του σύρματος. Στην μικρότερη
θέση έχουμε μια στιγμιαία επιτάχυνση του σύρματος, το σύρμα της συγκόλλησης φτάνει την ταχύτητα που επιλέχθηκε πρακτικά
με στιγμιαίο τρόπο.
Στην μέγιστη θέση η ταχύτητα του σύρματος συγκόλλησης αυξάνεται σταδιακά μέχρι να φτάσει την επιλεγμένη ταχύτητα.
Το επίπεδο της αργής επιτάχυνσης μπορεί να φανεί χρήσιμο για ταχύτητες του σύρματος πολύ υψηλές. Αντίθετα σε ταχύτητες
γρήγορης επιτάχυνσης είναι ενδιαφέρον όταν κάποιος εργάζεται στον τρόπο “SPOT” (συγκόλληση κατά σημεία).
ΣΥΣΤΗΜΑ ΤΡΟΦΟΔΟΣΙΑΣ (κινητήρας)
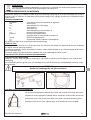
Η μονάδα τροφοδοσίας του σύρματος είναι ο μηχανισμός που κάνει το σύρμα να περάσει από το σωλήνα με την επαφή του πιστολιού για να λιώσει σε τόξο. Οι εξοπλισμοί MIG / MAG διαθέτουν ένα σύστημα για τη διαφοροποίηση της ταχύτητας με τη προώθηση του σύρματος, ακριβώς όπως μιας μαγνητικής ηλεκτροβαλβίδας για τη διέλευση του αερίου.
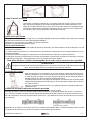
Ένας κινητήρας εκπέμπει την ισχύ στους κυλίνδρους του σύρματος με τέτοιο τρόπο ώστε να μετατοπίζουν το σύρμα από την
μπομπίνα στο σημείο επαφής του πυρσού. Οι κύλινδροι σε επαφή είναι συνήθως ο ένας επίπεδος και ο άλλος υπό κλίση. Η κλίση
είναι σε σχήμα «V» για σκληρά υλικά, όπως ο χάλυβας και ο ανοξείδωτος χάλυβας, και σε σχήμα «U» για μαλακά υλικά, όπως
είναι το αλουμίνιο. Είναι απαραίτητο να επιλέγετε τον κύλινδρο που ταιριάζει στη διάμετρο του σύρματος.
SOLTER SOLDADURA S.L.
6