1
-
-
-
KIEGÉSZITŐ ÓVINTÉZKEDÉSEK
AZON HEGESZTÉSI MŰVELETEKET, melyeket:
- Olyan környezetben, ahol az áramütés veszélye megnövelt;
- Közvetlenül szomszédos területeken;
- Vagy gyúlékony, robbanékony anyagok jelenlétében kell
végezni.
Egy „Felelős szakértőnek” KELL előzetesen értékelnie,
és mindig más - vészhelyzet esetére kiképzett személyek
jelenlétében kell végrehajtani azokat.
Alkalmazni KELL az “EN 60974-9: Ívhegesztő berendezések.
9. rész: Létesítés és üzemeltetés” szabvány 7.10; A.8; A.10
pontjaiban leírt, műszaki védelmi eszközöket.
TILOS, hogy a hegesztést a földön álló munkás végezze
kivéve, ha biztonsági kezelődobogón tartózkodik.
AZ
ELEKTRÓDTARTÓK
VAGY
FÁKLYÁK
KÖZÖTTI
FESZÜLTSÉG: amennyiben egy munkadarabon több
hegesztőgéppel, vagy több - egymással elektromosan
összekötött munkadarabon kerül munka elvégzésre, két
különböző elektródtartó vagy fáklya között olyan veszélyes
mennyiségű üresjárási feszültség generálódhat, melynek
értéke a megengedett kétszerese is lehet.
Nélkülözhetetlen az, hogy egy tapasztalt koordinátor elvégezze
a műszeres mérést annak megállapításához, hogy kockázat
fennáll-e és alkalmazni tudja az “EN 60974-9: Ívhegesztő
berendezések. 9. rész: Létesítés és üzemeltetés” szabvány 7.9
pontjában megjelölt, megfelelő védelmi intézkedéseket.
EGYÉB KOCKÁZATOK
- NEM MEGFELELŐ HASZNÁLAT: a hegesztőgép használata
veszélyes bármilyen, nem előirányzott művelet végrehajtására
(pl. vízvezeték csőberendezésének fagytalanítása).
2. BEVEZETŐ ÉS ÁLTALÁNOS ISMERTETÉS
E hegesztőgép ívhegesztést szolgáló olyan áramforrás, mely
kifejezetten egyenárammal (DC) működő MMA hegesztések
végrehajtásához került előállításra.
E szabályozási rendszer (INVERTER) olyan jellemzői, mint a
szabályozás nagy sebessége és pontossága, kiváló minőségű
hegesztőgépet biztosítanak burkolt elektródos (rutil, sav, lúg)
hegesztésekhez.
Az “inverter” rendszerrel való szabályozás a (primér) tápvezeték
bemeneténél meghatározza a tömeg erős csökkentését is úgy a
transzformátort, mint a kiegyenlítés reaktanciáját tekintve, lehetővé
téve ilyen módon egy méretére és súlyára nézve rendkívül kedvező
hegesztőgép létrehozását, és növelve ezáltal a gép kezelésének
egyszerűségét valamint annak szállíthatóságát.
KÜLÖN KÉRÉSRE SZOLGÁLTATOTT TARTOZÉKOK:
- MMA hegesztés készlete.
- TIG hegesztés készlete.
- Argon tartály illesztő egysége.
- Nyomáscsökkentő szelep.
- TIG fáklya.
3. MŰSZAKI ADATOK
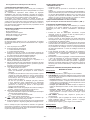
ADAT-TÁBLA
A hegesztőgép használatára és teljesítményére vonatkozó minden
alapvető adat a jellemzők táblázatában van feltüntetve a következő
jelentéssel:
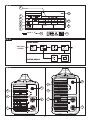
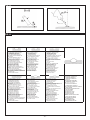
A Ábr.
1- A burkolat védelmének foka.
2- Az áramellátás vezetékének jele:
1~: egyfázisú változó feszültség;
3~: háromfázisú változó feszültség;
3- S: Azt jelöli, hogy végrehajtásra kerülhetnek hegesztési
műveletek olyan környezetben is, ahol az áramütés megnövelt
veszélye áll fenn (pl. nagy fémtümegek közvetlen közelében).
4- A tervezett hegesztés folyamatának jele.
5- A hegesztőgép belső szerkezetének jele.
6- Az ívhegesztőgépek biztonságára és gyártására vonatkozó
EURÓPAI norma.
7- A
hegesztőgépek
azonosítását
szolgáló
lajstromjel
(nélkülözhetetlen a múszaki sagelynyújtáshoz, cserealkatrészek
igényének benyujtásához, a termék eredetének felkutatásához).
8- A hegesztés áramkörének teljesítményei:
- U0 : maximális üresjárási feszültség.
- I2/U2 : az áram és a megfelelő feszültség, melyet a hegesztőgép
szolgáltathat a hegesztés során, normalizált.
- X : a kihagyás aránya: azt az időt jelzi, mely alatt a hegesztőgép
megfelelő áramot képes szolgáltatni (azonos oszlop). %-ban
kerül kifejezésre 10 perces időkör alapján (pl. 60% = 6 perc
munka, 4 perc megszakítás; és így tovább).
Abban az esetben, ha a kihasználási faktorok (40C-os
körnezetben) meghaladásra kerülnek hővédelmi beavatkozás
kerül meghatározásra (a hegesztőgép stand-by marad
egészen addig, amíg hőmérséklete nem tér vissza a
megengedett határig).
- A/V-A/V : a hegesztési áramnak (minimum-maximum) az
ív megfelelő feszültségéhez való szabályozási tartományát
mutatja.
9- Az áramellátási vezeték jellemzőinek adatai:
- U1 : A hegesztőgép áramellátásának változó feszültsége és
frekvenciája (megengedett határ ±10%)
- I1 max : Az áramellátási vezetékből maximálisan elnyert áram.
- I1eff : A ténylegesen adagolt áram.
: A késleltetett működésű olvadóbiztosítékok azon értéke,
10-
mely a vezeték védelméhez irányzandó elő.
11- Azon biztonsági normára vonatkoztatott jelek, melyek jelentését
az 1. fejezet “Az ívhegesztés általános biztonsága” tartalmazza.
Megjegyzés: A feltüntetett táblában szereplő jelek és számok fiktívek,
az önök tulajdonában álló hegesztőgép pontos értékei és műszaki
adatai a hegesztőgép tábláján láthatók.
EGYÉB MŰSZAKI ADATOK:
- HEGESZTŐGÉP:
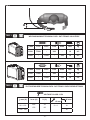
- ld. a táblát (1.sz. TÁBLA)
- %USE AT 20°C (ha a hegesztőgép oldalfalán rajta van).
USE AT 20°C, minden átmérőhöz (Ø ELECTRODE) egy
10 perces időközben hegeszthető elektródák számát jelöli
(ELECTRODES 10 MIN) 20°C-on, 20 másodperces szünettel
minden elektródacsere számára; ez az adat a hegeszthető
elektródák maximális számához viszonyítva százalékos
értékben (%USE) is meg van határozva.
- ELEKTRÓDFOGÓ CSIPESZ: ld.2. Táblázat (1. TÁBL.)
A hegesztő súlya az 1. Táblázaton került feltüntetésre. (2.TÁBL.)
4. A HEGESZTŐGÉP LEÍRÁSA
A hegesztőgép alapvetően nyomtatott áramkörű-, és a maximális
megbízhatóság, valamint csökkentett karbantartás elérése érdelében
optimalizált teljesítmény-modulokból került előállításra.
B Ábr.
1- Egyfázisú tápvezeték bemenet, egyenirányító egység,
teljesítmény tényező javító áramkör (PFC) és kiegyenlítő
kondenzátorok.
2- Tranzisztoros switching mérőhíd (IGBT) és driver-ek;
váltakozó feszültségre és magas frekvenciára kapcsolja át az
egyenirányított tápvezeték feszültségét, valamint szabályozza
a teljesítményt a kívánt hegesztési áram/hegesztési feszültség
függvényében.
3- Nagyfekvenciájú transzformátor: a primér tekercselést a 2.blokk
által átalakított feszültség táplálja; ennek a feladata a feszültség
és az áram ívhegesztési folyamathoz szükséges értékekké
való alakítása és ezzel egyidejűleg a hegesztési áramkör
tápvezetéktől való galvanikus szigetelése.
4- Szekonder egyenirányító mérőhíd a kiegyenlítés induktivitásával:
a szekonder tekercselés által szolgáltatott váltófeszültséget/
váltóáramot alakítja át igen alacsony ingadozású egyenárammá/
egyenfeszültséggé.
5- Az ellenőrzés és a szabályozás elektronikája: azonnal ellenőrzi
a hegesztési áram tranzitorainak értékét és egybeveti azt a
kezelő által megindított értékkel; modulalja az IGBT drivereinek
azon vezérlési impulzusait, melyek a szabályozást hajtják végre.
Meghatározza az áram dinamikai érzékenységét az elektród
fúziója során (pillanatnyi rövidzárlat) és felügyeli a biztonsági
rendszereket.
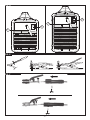
AZ ELLENŐRZÉS, SZABÁLYOZÁS ÉS ÖSSZEKAPCSOLÁS
EGYSÉGEI
HEGESZTŐGÉP
az elülső oldalon
C Ábr.
1- Pozitív
gyorscsatlakozó
(+)
a
hegesztési
kábel
- 39 -