1
4
Marzo 2014
www.ammonitore.com
TECNOLOGIE DI LAVORAZIONE
Lavorazioni ad alta velocità
Miglioramento delle
prestazioni e ottimizzazione
delle lavorazioni
nell’High Speed Machining
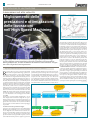
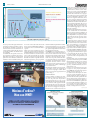
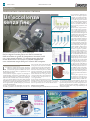
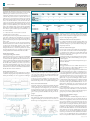
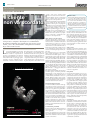
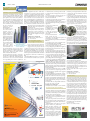
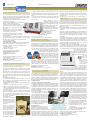
Figura 2 – Schematizzazione di un’operazione di fresatura
periferica comprensivo del comportamento dinamico del sistema
Negli ultimi anni le lavorazioni HSM (High Speed Machining)
si sono diffuse come tecnologia di taglio orientata all’incremento
della produttività. Anche in ambito accademico tale tematica ricopre
un ruolo di particolare importanza.
R
di Ing. Massimo Goletti (Consorzio MUSP)
Ing. Paolo Albertelli (Dipartimento di Meccanica, Politecnico di Milano)
ispetto alle lavorazioni convenzionali (CSM,
Conventional Speed Machining), quelle ad alta velocità adottano come risaputo differenti
velocità di avanzamento, velocità di taglio o addirittura differenti strategie di definizione dei percorsi
utensile. Esistono differenti interpretazione del concetto di High Speed Machining: semplicemente utilizzando alte velocità di taglio o, con utensili specifici, adottando anche elevati avanzamenti con limitati
impegni assiali. Per sfruttarne al meglio le potenzialità, questa filosofia di lavorazione obbliga ad utilizzare utensili, centri di lavoro e relativi componenti
dalle opportune caratteristiche. L’incremento della
produttività può essere sostanzialmente ricondotto
alla massimizzazione del Material Removal Rate
(MRR) che di fatto indica quanto materiale è possibile rimuovere dal pezzo nell’unità di tempo. In Figura 1 sono illustrate le varie strategie per incrementare il MRR.
Come spesso accade in ambito ingegneristico, il continuo miglioramento delle tecnologie ha reso possibile la realizzazione di componenti di macchina con
specifiche idonee alle lavorazioni in HSM: utensili in
grado di lavorare ad alte velocità, elettromandrini,
motori lineari e strutture della macchine il più leggere possibili.
L’ottimizzazione dei parametri di taglio
I settori in cui la strategia di lavorazione High Speed
Machining viene utilizzata sono svariati, sicuramente sono degni di essere menzionati sia il settore aeronautico che quello della produzione di stampi. In entrambi i casi si cerca di sfruttare le caratteristiche e
peculiarità della tecnologia HSM. In questo scenario
è di fondamentale importanza scegliere opportuna-
mente i parametri di taglio in modo da riuscire a implementare questa tecnologia di lavorazione: spesso
la scelta dei parametri dettata dall’approccio di lavorazione è di fatto vincolata da una serie di aspetti non
sempre di facile valutazione per cui è necessario
provvedere all’ottimizzazione delle condizioni di taglio. In generale, quando si parla di ottimizzare una
lavorazione si intende massimizzare o minimizzare
una determinata funzione obiettivo in base alle ca-
Figura 1 – Calcolo del MRR e relative strategie di incremento
ratteristiche della macchina (vista dal punto di vista
più generale possibile), dell’utensile e del pezzo in
lavorazione. In relazione al mercato le aziende spesso si trovano costrette ad adottare strategie industriali alternative che possono originare da scelte tecnologiche differenti: la minimizzazione dei tempi di
produzione o dei costi può dare origine a parametri
ottimali differenti. Si pensi ad esempio al caso in cui
gli utensili siano molto costosi e la vita utile sia fortemente influenzata dalla velocità di taglio: una lavorazione a grandi velocità (HSM) può portare a tempi di lavorazione inferiori ma a costi complessivamente superiori. Da considerare, inoltre, la possibilità di un nuovo scenario che nell’ultimo periodo è di
notevole interesse ovvero la minimizzazione dell’energia consumata. Come citato in precedenza, la
messa a punto ottimale di una lavorazione in HSM
deve comunque tenere in considerazione i seguenti
aspetti e i relativi vincoli dettati dal particolare centro di lavoro utilizzato per effettuare la lavorazione:
• Stabilità della lavorazione. L’instabilità della lavorazione (chatter rigenerativo) determina l’instaurarsi di fenomeni vibratori che obbligano a ridurre i
parametri di taglio (principalmente profondità di
passata assiale) e conseguentemente la produttività.
L’instabilità è dovuta sostanzialmente all’interazione tra processo di taglio e dinamica della macchina.
La presenza di una o più risonanze della macchina,
che se adeguatamente eccitate, possono dare origine
ad una modulazione dello spessore di truciolo (fig.
2) che può essere la principale causa di tale instabili[segue pag. 6]