1
Arbeitsschritte
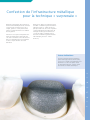
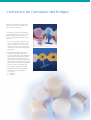
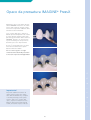
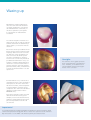
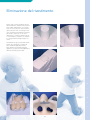
Tronçonnage du canal de pressée et finition
Professional Schichtung
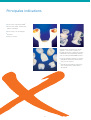
Veuillez, pour l’usinage des pièces
prothétiques pressées, n’utiliser que
des instruments abrasifs diamantés
et, pour la finition du pourtour cervical, uniquement des polissoirs
caoutchouc pour céramique (ne pas
utiliser de disques à tronçonner au
carborundum!).
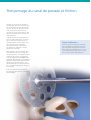
Toujours meuler la céramique pressée sous refroidissement. La technique convenant le mieux pour un
refroidissement correct étant celle
de la goutte d’eau. L’effet de
profondeur qu’elle crée permet
par ailleurs un meilleur contrôle
pendant le meulage.
Autres indications :
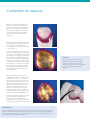
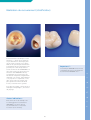
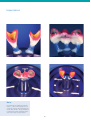
Avant d’ajuster la pièce prothétique
sur le modèle, bien vérifier qu’il n’y a
pas de bavures de pressée au niveau
de la limite de la préparation. S’il y en
a, les éliminer avec un polissoir caoutchouc en procédant délicatement.
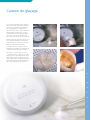
Afin d’éviter toute surchauffe de la
pièce pendant le tronçonnage du
canal de pressée, il est impératif que
la vitesse de rotation de la pièce à
main ne dépasse pas les 5000 tr /min.
Le disque diamanté que vous utiliserez
devra par ailleurs être suffisamment
rigide et ne pas être usagé – cela,
afin d’éviter que le canal de pressée
ne se rompe brusquement, de façon
incontrôlée.
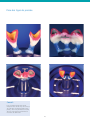
Pour finir, bien nettoyer la pièce
prothétique dans un bac à ultrasons
(eau distillée).
22