1
P r ogr a mm ie ru ngs h an dbu c h
9.9.1
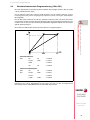
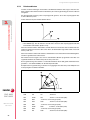
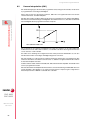
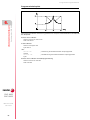
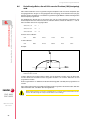
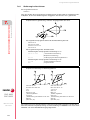
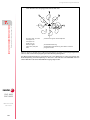
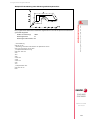
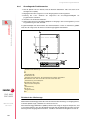
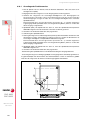
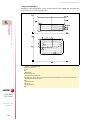
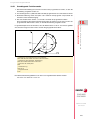
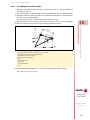
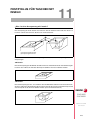
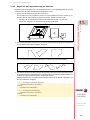
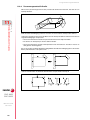
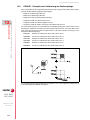
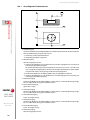
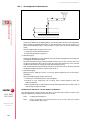
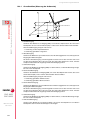
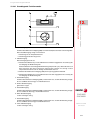
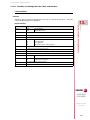
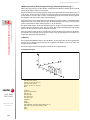
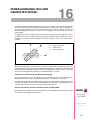
Grundlegende Funktionsweise
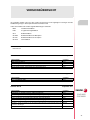
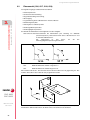
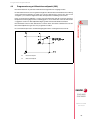
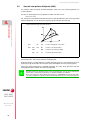
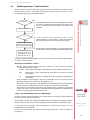
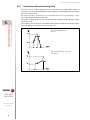
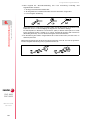
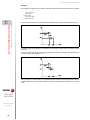
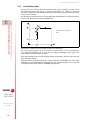
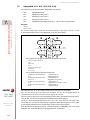
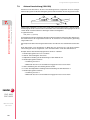
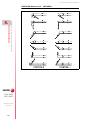
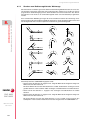
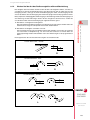
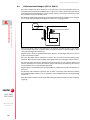
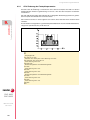
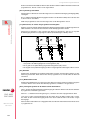
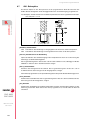
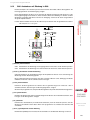
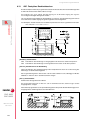
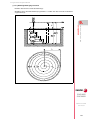
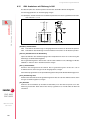
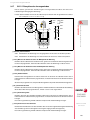
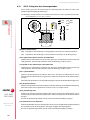
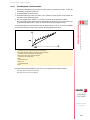
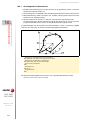
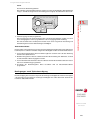
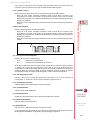
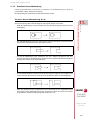
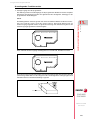
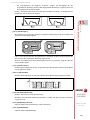
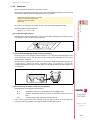
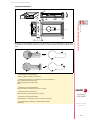
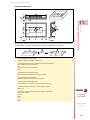
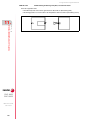
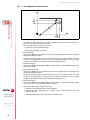
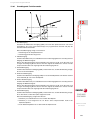
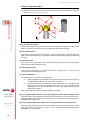
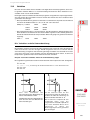
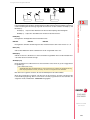
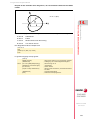
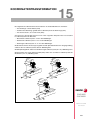
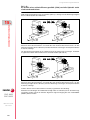
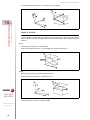
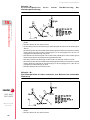
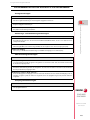
1. War die Spindel vorher in Betrieb, wird der Drehsinn beibehalten. Falls nicht, läuft sie im
Uhrzeigersinn an (M03).
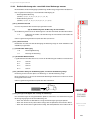
2. Eilgangverfahren der Längsachse von der Ausgangsebene zur Bezugsebene.
3. Erste
Bohreindringung
in
Arbeitsvorschub.
Verfahren
Vorschubgeschwindigkeit zur programmierten Schrittiefe I.
der
Längsachse
mit
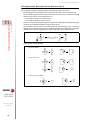
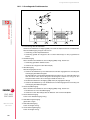
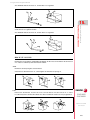
4. Bohrschleife. Die nachfolgend aufgeführten Schritte werden (J -1) mal mit der entsprechend
dem vorhergehenden Schritt programmierten Bohrtiefe wiederholt.
9.
GRUNDZYKLUS
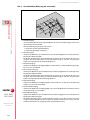
G83. Tiefbohrzyklus mit konstant gängigem Gewindeschneiden
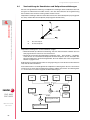
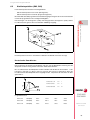
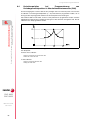
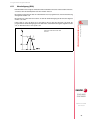
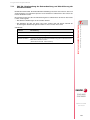
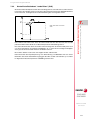
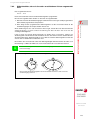
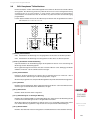
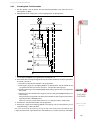
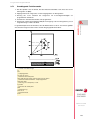
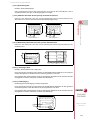
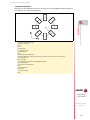
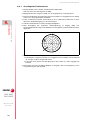
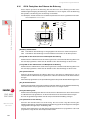
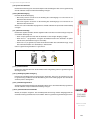
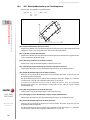
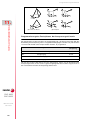
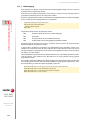
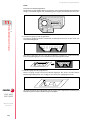
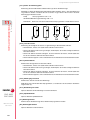
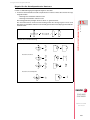
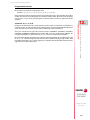
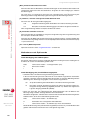
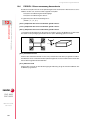
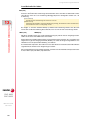
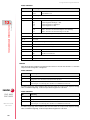
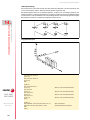
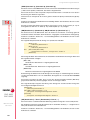
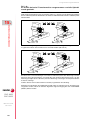
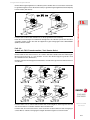
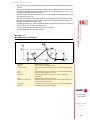
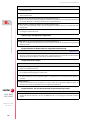
·1· Rückzug der Längsachse im Eilgang (G00) bis zur Bezugsebene.
CNC 8055
CNC 8055i
MODELLE ·M· & ·EN·
SOFT: V01.6X
·166·
·2· Im Eilgang Annäherung der Längsachse (G00):
Wenn INPOSW2 < INPOSW1, bis 1mm. von der vorherigen Bohrung.
Wenn nicht, bis zum Doppelten des Wertes von INPOSW2.
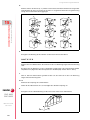
·3· Nächster Bohrschritt. Weg der Längsachse, im Arbeitsvorschub (G01), die zunehmende
Tiefe auf “I” gestellt.
Wenn INPOSW2=0 in G7. Wenn nicht, in G50.
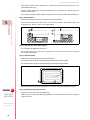
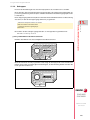
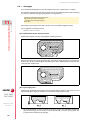
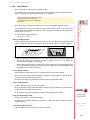
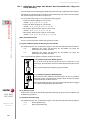
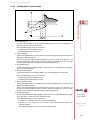
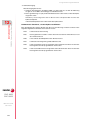
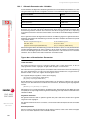
5. Rückzug der Längsachse im Eilgang (G00) bis zur Ausgangs- oder zur Bezugsebene, je nach
Programmierung von G98 oder G99.
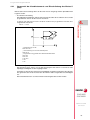
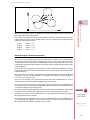
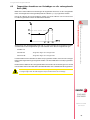
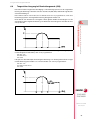
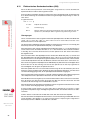
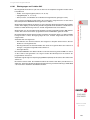
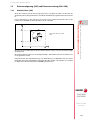
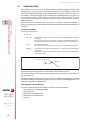
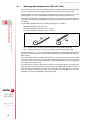
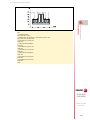
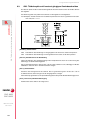
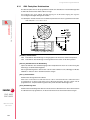
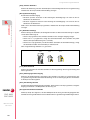
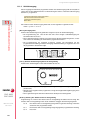
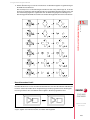
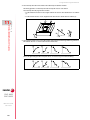
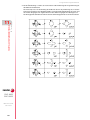
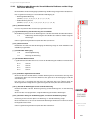
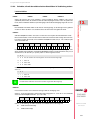
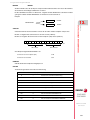
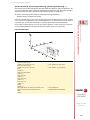
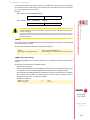
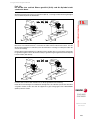
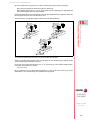
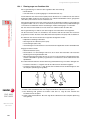
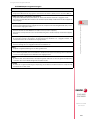
Die erste Ver tiefung der Bohr ung erfolgt in G07 oder G50 entsprechend dem dem
Längsachsenparameter zugeordneten Wert “INPOSW2 (P51)” und dem Parameter "INPOSW1
(P19)". Dies ist wichtig, um eine Bohrung mit einer anderen im Falle von Mehrfachbohrungen zu
vereinen, damit die Bahn schneller und glatter ist.
Wenn INPOSW2 < INPOSW1 in G07 (scharfe Kante).
Wenn INPOSW2 >= INPOSW1 in G50 (runde kontrollierte Ecken).
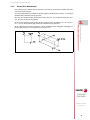
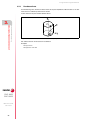
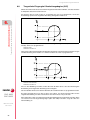
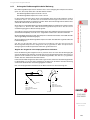
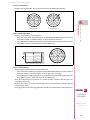
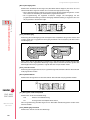
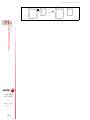
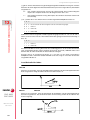
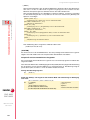
Falls im Zyklus mit Skalierung gearbeitet wird, erfolgen die Bohroperationen mit der für I
programmierten Schrittiefe, jedoch mit veränderter Schrittzahl J.
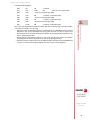
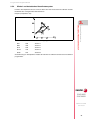
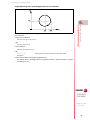
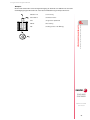
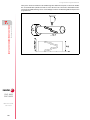
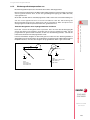
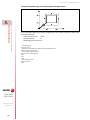
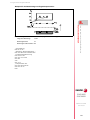
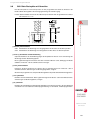
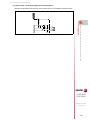
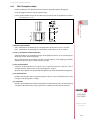
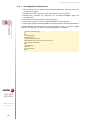
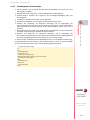
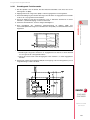
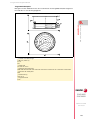
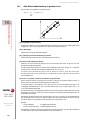
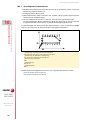
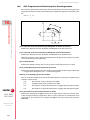
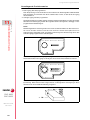
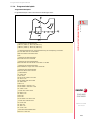
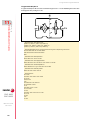
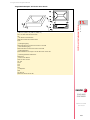
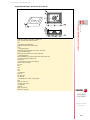
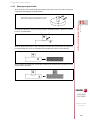
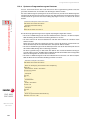
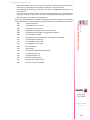
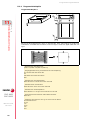
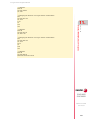
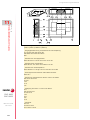
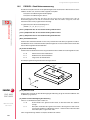
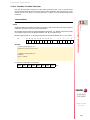
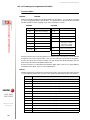
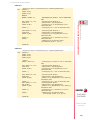
Programmierbeipiel unter der Annahme, dass die Arbeitsebene von der X- und Y-Achse gebildet
wird, dass die Längsachse die Z-Achse und der Ausgangspunkt X0 Y0 Z0 ist: