1
Reducciones
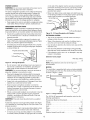
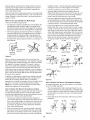
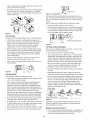
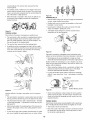
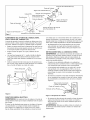
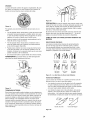
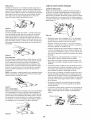
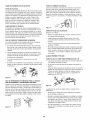
COMO SE HACEN CORTES ESTANDAR
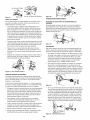
El trabajo de reduccidn y otros trabajos pesados exigen que el
cincel se agarre firmemente y tenga una posicidn sdlida contra el
CORTE
DE REDUCClON
Reducir
una pieza de trabajo
soporte. Esto se Iogra mejor si la mano del soporte de la herramienta se coloca segtJn se muestra. La muSeca tiene que quedar
hacia abajo de modo que el taldn de la mano debajo del dedo
chico acttJe como una guia de deslizamiento
en contra del
soporte.
El mango
controla
la posicidn
cuadrada
o de forma
irregular
a
fin de hacer un cilindro aproximadamente
del tamaSo para un
torneado de acabado se llama "reduccidn".
Los torneados de
placa frontal y de husillos de di_.metro grande, primero se deben
reducir parcialmente
con una sierra, pero los husillos pequeSos
del cincel.
se pueden
tornear
gubia grande
f_.cil y completamente
con una herramienta
de
(3/4").
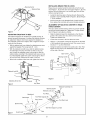
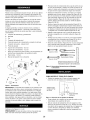
Figura 35
Corte
de Acabado
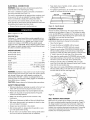
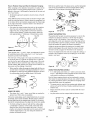
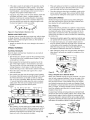
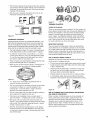
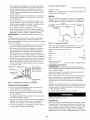
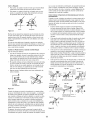
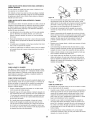
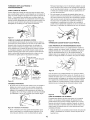
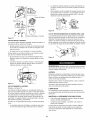
El corte de acabado exige m_.s control - con menos fuerza. El
corte de acabado se hace mejor con la palma de la mano del
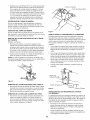
Figura 39
soporte de la herramienta mirando hacia arriba. La muSeca
todav[a queda abajo, y el lado del dedo [ndice sirve de gufa a Io
•
largo del soporte. En esta posicidn, el control del cincel se comparte entre ambas manos. Los dedos de la mano del soporte de
la herramienta
herramienta.
quedan
libres para ayudar
en la colocacidn
Empiece
el primer corte a alrededor
de 5,1 cm del extremo
del cabezal mdvil - luego muevalo hacia el cabezal
despues fuera del extremo de la pieza de trabajo.
de la
•
Entonces,
comience
otro corte a 5,1 cm m_.s cerca del ca-
bezal fijo - y muevalo hacia atrgts en direccidn
para que se fusione con el primer corte.
•
Figura 36
mdvil y
al cabezal
fijo,
ContintJe cortando de esta manera hasta que queden de 5,1
a 10,2 cm del cabezal fijo sin cortar. Invierta la direccidn del
recorrido de la herramienta
y haga uno o dos cortes en sucesidn hacia el cabezal
fijo y fuera de este extremo
de la pieza
de trabajo.
Corte
•
Intrincado
•
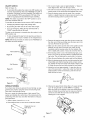
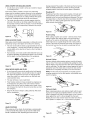
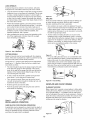
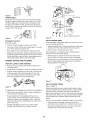
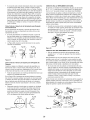
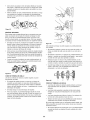
El dedo chico se coloca contra el soporte para afirmar la mano.
El cincel no toca el soporte y la mano del mango es completa-
AVlSO:
La primera
con la mano de soporte
y la segunda
posici6n
•
de la
son igualmente
para las operaciones
de raspado pero la tercera
camente nunca se emplea para raspar.
posici6n
Nunca haga cortes largos cuando
trabajo pues esto tiende a desgarrar
esquinas.
con los dedos de la mano del soporte de la herramienta.
La
mano se sujeta con la palma hacia arriba y la muSeca en alto.
comparado
un corte directamente
en el extremo - si el
cincel agarra el extremo, daSar_, la pieza de trabajo.
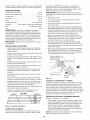
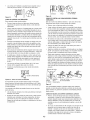
El corte intrincado y delicado exige un control extremo con pr_.cticamente nada de fuerza. Esto se Iogra mejor guiando el cincel
mente secundaria
herramienta.
Nunca empiece
buenas
•
pr_.cti-
las esquinas
esta.n en el
pedazos
grandes de las
Los primeros cortes no deben ser muy profundos. Es mejor
reducir parcialmente
el trabajo hasta Ilegar al cilindro a trav6s
de su largo. Luego, empiece
una segunda
para completar
hasta Ilegar al cilindro.
la reduccidn
Una vez que se ha formado
serie de cortes
un cilindro, ponga
el torno en la
prdxima velocidad mgts rgtpida. Ahora se pueden Iograr m_.s
reducciones en el tamaSo cortando a la profundidad que se
desee en cualquier punto a Io largo del trabajo. En esta etapa,
se pueden hacer cortes largos desde el centro a cualquiera
de los extremos.
•
•
Corte a Profundidad
de las operaciones
con la herramienta
se pueden
Iograr f_.cilmente
los calibradores,
la otra mano queda
etc., para revisar
con
libre para sujetar un patr6n
el progreso
se contintJa hasta que el cilindro
3,2 mm m_.s grande
que el tamaSo
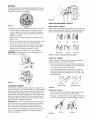
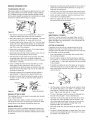
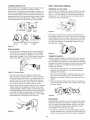
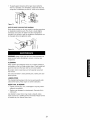
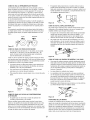
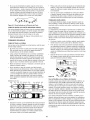
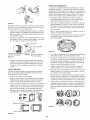
La redondez se puede probar colocando una herramienta
de
gubia en la parte superior del trabajo - no se montargt hacia
arriba ni hacia abajo cuando
redondo.
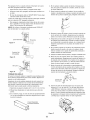
de raspado y de corte a profundidad
de trocear
una mano. El cincel se agarra firmemente con el dedo [ndice en
la parte superior para presionarlo hacia abajo contra el soporte.
Se empuja directo contra el trabajo. Si se sujeta la herramienta
de esta form&
la reduccidn
sea aproximadamente
acabado deseado.
Figura 37
Muchas
En general,
el cilindro
es perfectamente
Primeros Cortes
o
del trabajo.
Prueba
Figura 40
Figura 38
38
de Redondez