1
RÉALISATION D’ASSEMBLAGES POUR LES VIS
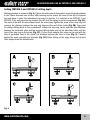
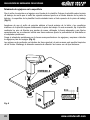
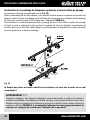
Construction de l’assemblage de dimensions supérieures à celle du calibre de perçage.
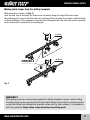
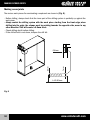
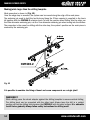
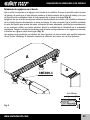
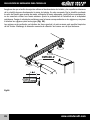
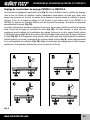
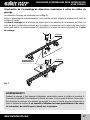
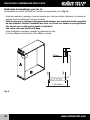
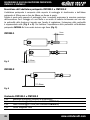
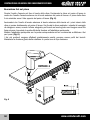
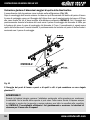
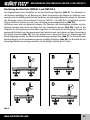
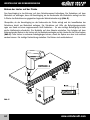
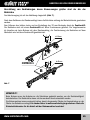
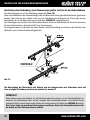
Le processus d’usinage est représenté sur la (Fig. 12).
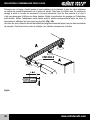
Après le démontage de la butée extrême, il est possible de faire avancer le système sur le bord de la
pièce de travail. Le piton de centrage sert à la fixation du dernier trou et au maintien de l’écartement
de 32mm qui est fourni dans le kit de base avec l’adaptateur CMT400-2.
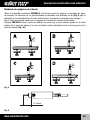
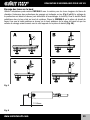
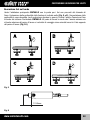
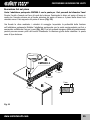
Pour la fixation du positionnement pendant le perçage du bord, il faut utiliser le piton de centrage
de 5mm et, pour le perçage du plan, le piton de centrage de 7mm de diamètre. Le processus est
le même que pour le trou avec l’arrêt latéral. Le positionnement du dispositif sur la pièce de travail
percé est garanti par le piton de centrage.
CMT400-2
Fig. 12
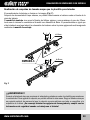
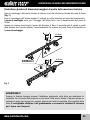
La fixation des pièces de travail à chevilles et des pièces à vis peut être associée sur un seul
assemblage!!!
AVERTISSEMENT ! ! !
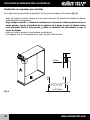
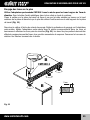
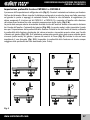
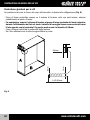
Pendant le perçage, il faut appuyer l’adaptateur porte-mèche contre le calibre de manière à
maintenir la verticalité. Pour maintenir la douille en place, il est possible d’utiliser l’autre main.
Maintenir toujours la perceuse à la verticale, de sorte que la douille à copier adhère de toute sa
surface sur celle du CMT400-2. Il est conseillé d’effectuer les trous progressivement et de
respecter les consignes de sécurité pour l’utilisation de la perceuse!!
42
www.cmtutensili.com