1
Istruzioni operative controllo di saldatura MIYACHI CY-210B
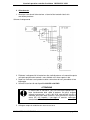
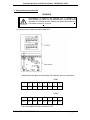
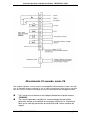
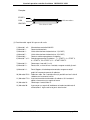
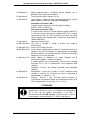
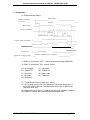
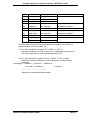
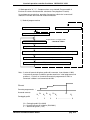
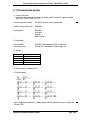
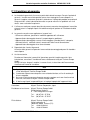
2. Ciclogrammi
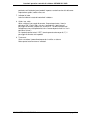
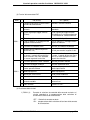
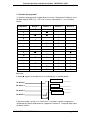
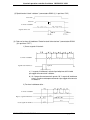
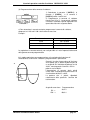
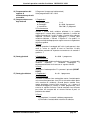
(1) Temporizzazione di base
Avvio ciclo
marche
Selezione programma
(1,sélection
2, 4, 8, P)programme arrêt
(1, 2, 8, P)
220 VAC
240 VAC
Elettrovalvola
électrovanne
Corrente
saldatura
courant
dedisoudage
Segnale corrente di saldatura
signal "courant de soudage"
Segnale
fine
ciclo
signal
"findide
cycle"
Segnale
errore
signal
"défaut"
Segnale
fine"fin
conteggio
gradini
signal
comptage
palier"
In
di guasto
(sicaso
détection
d'
un défaut)
(si
défaut
de courant)
Errore
di corrente
Al
dell’ultimodu
tempo
/ sequenza
(sitermine
fin de comptage
dernier
palier)
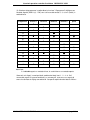
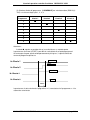
*1. DSW1-(3) in posizione "OFF" : segnale di lettura corrente per MM-356A
*2. DSW1-(3) in posizione "ON" : segnale "flicker"
SQ : Accostaggio
W1 : Saldatura 1
C1 : Intervallo 1
S1 : Up-slope
W2 :Saldatura 2
C2 : Intervallo 2
W3 : Saldatura 3
S2 : Down -slope
HO : Forgiatura
T1 : Tempo di acquisizione segnale (max. 60 ms).
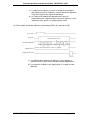
T2 : Se il segnale di avvio ciclo viene aperto prima del tempo di forgiatura la
durata è di 200 ms altrimenti il contatto rimane chiuso fino all’apertura del
segnale di avvio ciclo.
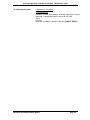
Se vengono utilizzati gli impulsi, il tempo di intervallo 2 ed il tempo di saldatura 3
sono ripetuti in funzione del numero di pulsazioni programmate.
MIYACHI TECHNOS EUROPE GmbH
pag. 5-5