1
6.6
TRAJECTOIRE CIRCULAIRE DEFINIE PAR TROIS POINTS
(G09)
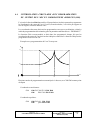
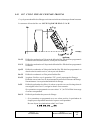
La fonction G09 permet de définir une trajectoire circulaire (arc) en programmant le point
d’arrivée et un point intermédiaire (le point de départ de l’arc est le point de départ du
déplacement). En d’autres termes, au lieu de programmer les coordonnées du centre, il suffit
de programmer n’importe quel point intermédiaire.
Le point d’arrivée de l’arc est défini en coordonnées cartésiennes ou polaires, tandis que le
point intermédiaire est toujours défini en coordonnées cartésiennes par les lettres I, J ou K.
Chaque lettre est associée aux axes comme suit:
Axes X, U, A------- > I
Axes Y, V, B ------- > J
Axes Z, W, C------- > K
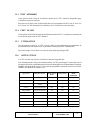
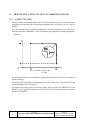
En coordonnées cartésiennes: G18 G09 X±5.5 Z±5.5 I±5.5 K±5.5
En coordonnées polaires: G18 G09 R±5.5 Q±5.5 I±5.5 K±5.5
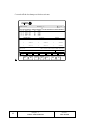
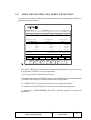
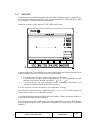
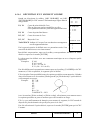
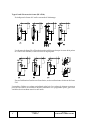
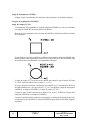
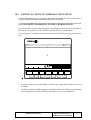
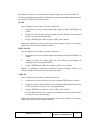
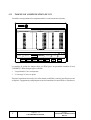
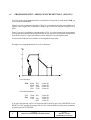
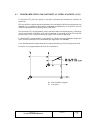
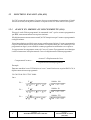
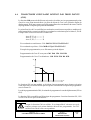
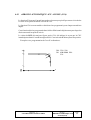
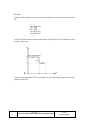
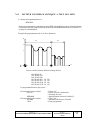
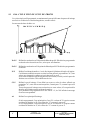
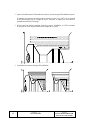
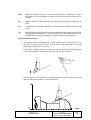
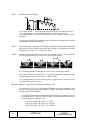
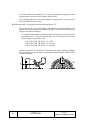
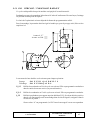
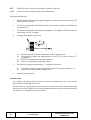
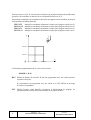
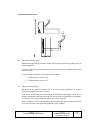
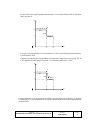
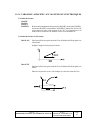
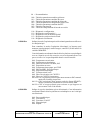
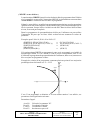
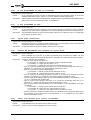
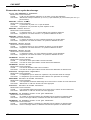
Exemple de programmation, avec P0 comme point de départ:
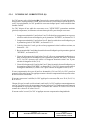
Programmation de l’axe X en rayons: G09 X60 Z20 I30 K50
Programmation de l’axe X en diamètres: G09 X120 Z20 I60 K50
X
60
30
PO
20
50
70
Z
La fonction G09 est non-modale, et doit donc être programmée pour chaque exécution
d’une trajectoire circulaire définie par trois points. La fonction G09 peut être programmée
sous la forme G9.
Lors de la programmation de G09, il est inutile de programmer le sens de déplacement (G02 ou
G03).
La fonction G09 no modifie pas l’historique du programme. La même fonction G01, G02
ou G03 reste active après la fin du bloc.
Attention:
Lorsque la fonction G09 est utilisée, il est impossible d’exécuter un cercle
complet, puisque trois points distincts doivent être programmés. La CNC
visualisera le code d’erreur correspondant.
Chapitre: 6
CONTROLE DES TRAJECTOIRES
Section:
DEFINIEPAR
TROIS POINTS (G09)
Page
11