1
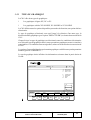
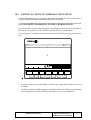
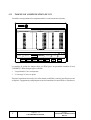
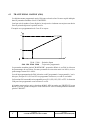
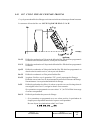
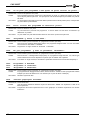
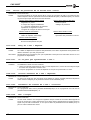
9.13 G60. PERCAGE / TARAUDAGE AXIAUX
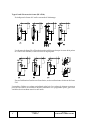
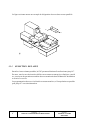
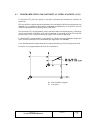
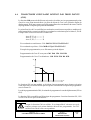
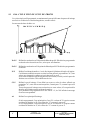
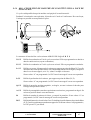
Ce cycle est disponible lorsque la machine est équipée d’un outil motorisé.
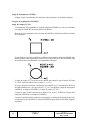
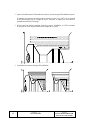
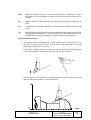
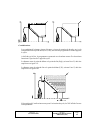
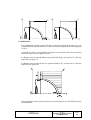
Pendant le perçage ou le taraudage, la broche est à l’arrêt et l’outil tourne. De cette façon, l’usinage
est possible en tout point de la pièce.
Le choix de l’opération à exécuter dépend du format de programmation utilisé.
Pour le taraudage, le paramètre doit être égal à 0 tandis que, pour le perçage axial, il devra être
supérieur à 0.
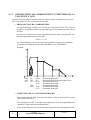
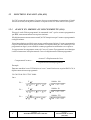
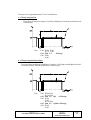
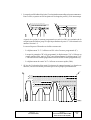
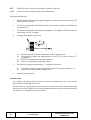
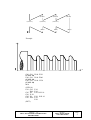
Avance à “F”
Avance en G00
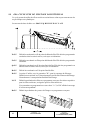
La structure de base du bloc est la suivante pour chaque opération:
Perçage
Taraudage
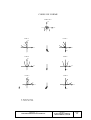
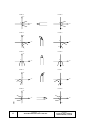
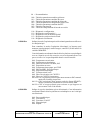
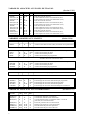
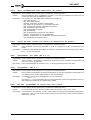
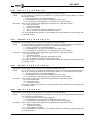
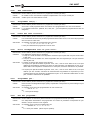
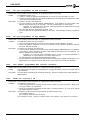
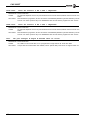
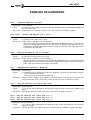
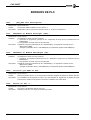
G60 X Z I B Q A J D K H C S
G60 X Z I B0 Q A J D S
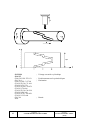
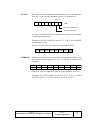
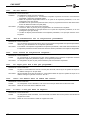
X±5.5
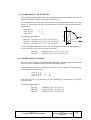
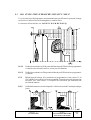
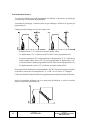
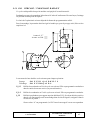
Définit la coordonnée en X où le cycle sera exécuté. Elle est programmée en absolu et
dans les unités de mesure actives (rayon ou diamètre).
Z±5.5
Définit la coordonnée en Z où le cycle sera exécuté. Elle est programmée en absolu.
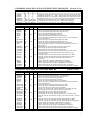
I±5.5
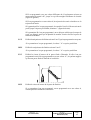
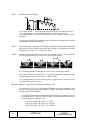
Définit la profondeur, par rapport au point de début (X, Z). Sa valeur doit être positive
dans le cas d’un perçage ou d’un taraudage dans le sens Z négatif, et négative dans le
cas du sens Z positif.
Si une valeur “0” est programmée, la CNC émet le message d’erreur correspondant.
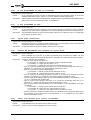
B5.5
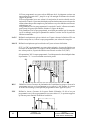
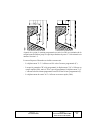
Définit le type d’opération à exécuter
* Si B=0, la CNC exécute un taraudage.
* Si B>0, un perçage est exécuté et la valeur de B indique le pas de perçage.
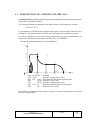
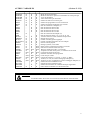
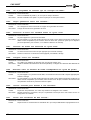
Q±5.5
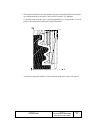
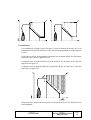
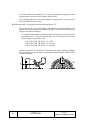
Définit la première position angulaire, en degrés, servant à orienter la broche pour
exécution du perçage ou du taraudage.
Page
58
Chapitre: 9
CYCLES FIXES
Section:
G60. PERCAGE / TARAUDAGE
AXIAUX